变送器引压接口、膜盒腔、法兰位置出现渗漏,很多时候源于 O 型密封圈长期老化、硬化、失去弹性,介质顺着密封缝隙渗出,处理时要严格遵守隔离泄压顺序,避免带压拆装引发介质泄漏风险,同时保护变送器内部敏感膜片不被划伤挤压,整个操作遵循先隔离泄压、再拆检更换、最后复位投运的流程,每一步都需要确认工况安全之后再执行。操作前先落实工艺侧隔离措施,联系工艺人员摘除相关联锁,防止拆装过程中信号异常触发调节或者联锁动作,确认根部一次阀完全关闭,缓慢打开排污阀,把引压管路以及阀组内部残存压力彻底泄放干净,泄压完成之后再次确认压力为零,方可开始拆卸作业,若是易燃易爆、有毒腐蚀性介质,还要做好现场通风和防护,准备对应的应急处置物资。

泄压完成之后,依次拆卸变送器与阀组或者法兰之间的连接紧固件,拆卸时对角均匀松开螺栓,不要单边一次性全部松开,防止残余压力突然释放,也避免密封面受力不均划伤表面。拆开之后小心分离变送器和配对部件,留意不要磕碰、挤压膜盒或者隔离膜片,膜片一旦产生划痕、凹陷,会直接造成测量零点漂移甚至永久损坏。取出已经老化的 O 型圈,仔细观察密封圈状态,老化的密封圈通常发硬、开裂、表面失去光泽,部分会出现溶胀、粘连、局部缺损,需要完整取出,清理密封槽内残留的橡胶碎屑、污垢、结晶沉积物,用干净软布配合合适溶剂擦拭密封槽和密封端面,禁止使用硬质刮刀刮削密封面,防止密封面产生凹痕,后续即便更换新密封圈依旧会渗漏。
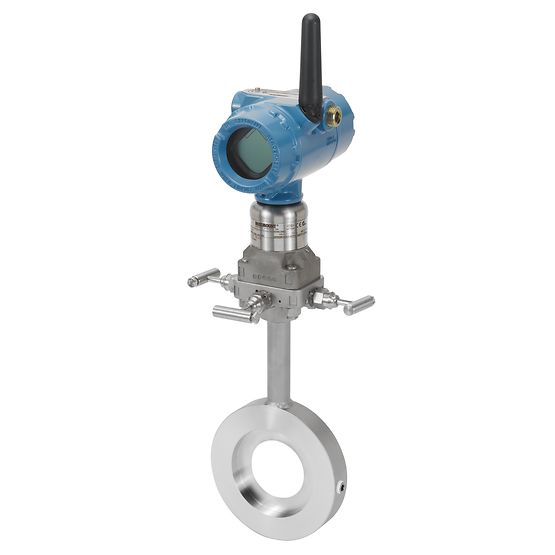
新密封圈选型是密封可靠的关键,更换的密封圈材质必须适配被测介质、温度以及压力工况,尺寸和原有密封圈保持一致,内径、截面直径不能随意替换,材质选错会快速溶胀或者腐蚀失效。安装前检查新密封圈表面,确认无气孔、划痕、破损,在密封圈表面均匀涂抹少量适配的润滑脂,润滑脂要和介质兼容,不能污染介质或者腐蚀密封圈,不可以使用普通黄油。将密封圈平稳嵌入密封槽内,确认密封圈完全落进槽底,没有扭曲、翻转、局部挤出槽外的情况,密封圈安放到位之后,再对齐变送器和阀组或者法兰的密封面,缓慢贴合,对齐螺栓孔位,避免贴合过程中密封圈被剪切划伤。

紧固件回装时采用对角分次紧固的方式,分两到三次均匀拧紧螺栓,保证密封面受力均匀,不要一次性把单颗螺栓拧死,受力不均容易造成密封圈单侧挤压变形,出现偏磨渗漏。紧固完成之后,关闭排污阀,缓慢打开根部一次阀,对密封位置进行试压查漏,缓慢升压,分阶段观察 O 型圈密封位置有无渗液、气泡,升压过程留意变送器表头数值变化,确认没有异常压力冲击。如果是差压变送器配套三阀组结构,试压时按照三阀组投运规范操作,避免单侧高压冲击膜盒,发现渗漏时立刻泄压,重新拆开检查密封圈是否移位、密封面有无杂质,处理完成后再次试压。

试压无渗漏之后,核对变送器零点、量程参数,观察就地显示和控制室数值,确认测量稳定,没有零点漂移,再逐步恢复之前摘除的联锁,投入正常运行。更换完成之后做好记录,标注密封圈材质、更换时间,跟踪后续密封状态。日常巡检重点关注密封位置,根据介质特性提前规划密封圈更换周期,高温、腐蚀性、易溶胀介质工况,密封圈老化速度明显更快,需要缩短预防性更换周期,不要等到渗漏明显之后再处理,避免介质持续泄漏带来安全隐患,同时减少密封失效造成的测量异常。
Copyright © 2018-2025 罗斯蒙特 All Rights Reserved.


 当前位置: